- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Comment les différentes configurations de Moldbase et de pièces standard affectent-elles l'assemblage du moule ?
Deux moules peuvent utiliser la même conception de cavité et le même processus de moulage, mais l'un s'assemble en quatre jours et l'autre en trois semaines. La différence ne réside souvent pas dans le travail de la cavité. C'est leBase de moulage et pièce standardconfiguration. La base du moule détermine la pile de plaques, la disposition des piliers de guidage, le système d'éjection, le mécanisme de retour et l'interface de montage. Les pièces standard déterminent comment ces éléments se connectent, comment ils sont ajustés et avec quelle facilité ils peuvent être remplacés. Lorsque ces configurations sont sélectionnées sans tenir compte de l'assemblage, le constructeur de moules passe du temps à retravailler les poches, à caler les plaques, à aligner les plaques d'éjection et à corriger les interfaces incompatibles. Lorsqu'ils sont sélectionnés en pensant à l'assemblage, le moule s'assemble selon une séquence prévisible, les ajustements sont minimes et l'accès à la maintenance est simple.
Ce guide est destiné aux équipes d'approvisionnement qui achètent des ensembles Moldbase et de pièces standard pour l'assemblage de moules. Il explique comment différentes configurations affectent la séquence d'assemblage, la pile de tolérances, le temps d'ajustement et l'accès pour la maintenance. Chaque section aborde le sujet sous un angle différent : les décisions imposées par la base de moule, le temps que prennent les tolérances des pièces standard, les interfaces qui créent le risque le plus élevé, la manière dont les matériaux et l'épaisseur des plaques affectent l'alignement et les questions que les acheteurs devraient poser à un fournisseur avant de passer une commande. Le contenu est destiné à aider les acheteurs à spécifier des configurations qui réduisent les risques d'assemblage plutôt que de les transférer au constructeur de moules. Notre usine de Moldburger Mold Industry Co., Ltd. fournit des ensembles Moldbase et de pièces standard pour l'assemblage de moules, et les conseils ci-dessous reflètent les problèmes d'assemblage que nous constatons dans ce travail.
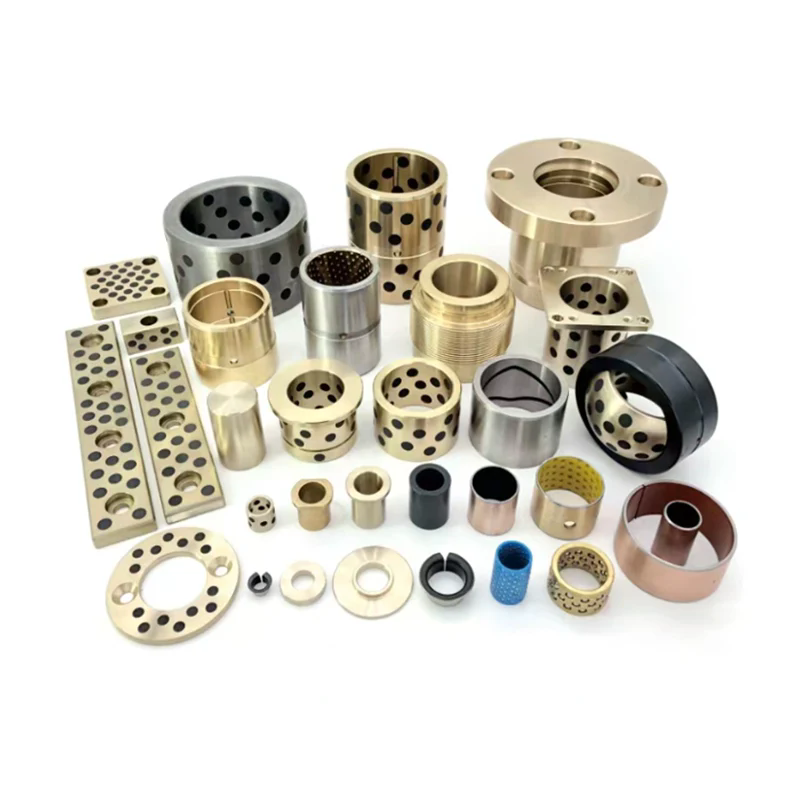
Table des matières
- 1. Quelles décisions une configuration Moldbase impose-t-elle lors de l'assemblage ?
- 2. Comment les tolérances des pièces standard affectent-elles le temps d'assemblage et les reprises ?
- 3. Quelles interfaces de pièces standard créent le risque d'assemblage le plus élevé ?
- 4. Comment les matériaux de base du moule et l'épaisseur des plaques affectent-ils l'alignement et la stabilité ?
- 5. Comment les acheteurs doivent-ils comparer les fournisseurs de Moldbase et de pièces standard en termes de préparation à l'assemblage ?
- 6.Conclusion
- 7. Foire aux questions (FAQ)
1. Quelles décisions une configuration Moldbase impose-t-elle lors de l'assemblage ?
Une configuration Moldbase et Standard Part impose une séquence de décisions d’assemblage avant que la première plaque ne soit placée sur le banc. La décision la plus fondamentale est le type de base de moule : à deux plaques, à trois plaques ou une pile non standard. Un corps de moule à deux plaques est le plus simple à assembler car la pile de plaques est courte et la disposition des piliers de guidage est directe. Une base de moule à trois plaques ajoute une plaque de guidage et une deuxième interface d'ouverture, ce qui signifie plus de piliers de guidage, plus de ressorts de rappel et une relation de synchronisation plus complexe entre les plaques. Une pile non standard peut accueillir un système de glissières spécial ou une action latérale, mais elle nécessite également des plaques personnalisées et des interfaces de pièces standard personnalisées qui augmentent le temps d'assemblage.
La deuxième décision concerne la disposition des assiettes. La plaque A, la plaque B, les plaques d'éjection et les plaques de support doivent être dimensionnées en fonction de la cavité et du système d'éjection. Si la surface de la plaque d'éjection est trop petite pour le nombre de broches d'éjection, les broches doivent être déplacées ou la plaque d'éjection doit être remplacée. Si l'espacement des piliers de guidage est trop étroit pour la disposition de la cavité, le moule doit être redessiné. Le tableau ci-dessous mappe les principaux choix de configuration de base de moule à leurs conséquences d'assemblage.
| Choix de configuration | Conséquence de l'assemblage | Question d'approvisionnement |
| Deux plaques contre trois plaques | Trois plaques ajoutent une plaque de guidage et une interface de guidage supplémentaire | Le système de canaux est-il confirmé avant la commande du corps de moule ? |
| Pile standard ou non standard | Non standard nécessite des plaques personnalisées et des ajustements de pièces personnalisés | Les plaques personnalisées sont-elles dimensionnées et tolérancées ? |
| Disposition des piliers de guidage | Détermine l’alignement des plaques et la séquence d’assemblage | La disposition est-elle compatible avec la disposition de la cavité et de l’éjecteur ? |
| Taille de la plaque d'éjection | Détermine le nombre et le placement des broches d'éjection | Le modèle d'éjection est-il défini avant la commande de la plaque ? |
| Disposition du ressort de rappel | Détermine le retour et la sécurité des plaques | Les poches à ressort et la précharge sont-elles spécifiées ? |
| Interface de montage | Détermine l'ajustement avec le plateau de la machine de moulage | Le modèle de bague de positionnement et de fente de serrage est-il confirmé ? |
La troisième décision concerne le système d'éjection. La plaque d'éjection, les broches d'éjection, les broches de rappel et les ressorts doivent être sélectionnés comme un ensemble. Un ensemble mal assorti produit un grippage, une éjection inégale ou une usure prématurée. La quatrième décision concerne le circuit d’eau et d’air. L'emplacement des conduites d'eau et des conduites d'air doit être planifié avant le perçage des plaques. Une modification tardive de la configuration de refroidissement peut nécessiter le remplacement des plaques, ce qui retarde l'ensemble de l'assemblage. La cinquième décision concerne les modalités de levage et de manutention. Une grande base de moule sans les points de levage appropriés est difficile à assembler en toute sécurité et peut nécessiter des modifications de montage qui ajoutent du temps.
Notre équipe d'ingénierie chez Moldburger Mold Industry Co., Ltd. travaille avec les acheteurs pour verrouiller ces décisions avant que la commande de Moldbase et de pièces standard ne soit émise. Nous examinons la disposition des plaques, l'espacement des piliers de guidage, le modèle d'éjecteur et l'interface de montage par rapport à la conception de la cavité et à l'interface de la machine. L'objectif est d'éviter que le support de moule arrive et que l'équipe d'assemblage découvre que la plaque d'éjection ne peut pas accueillir le motif de broches requis. Un petit examen avant la commande coûte moins cher qu'un remplacement de plaque après la commande.
2. Comment les tolérances des pièces standard affectent-elles le temps d'assemblage et les reprises ?
Les tolérances des pièces standard affectent le temps d'assemblage car chaque interface entre une pièce standard et le fond de moule ou entre deux pièces standard nécessite un ajustement. Un pilier de guidage légèrement surdimensionné ne pénétrera pas sans force dans la douille de guidage. Une goupille de retour légèrement sous-dimensionnée ne maintiendra pas la plaque d'éjection dans la bonne position. Une broche d'éjection légèrement longue marquera la pièce ou préchargera la plaque d'éjection. L'équipe d'assemblage passe du temps à mesurer, aléser, caler ou remplacer les pièces pour obtenir l'ajustement requis. Le tableau ci-dessous détaille le temps d'assemblage que les tolérances des pièces standard consomment généralement dans un moule de taille moyenne.
| Activité d'assemblage | Heure typique | Principale cause du retard | Levier de configuration |
| Ajustement du pilier de guidage et de la bague | 2 à 6 heures | Désalignement ou inadéquation des tolérances | Spécifier les ensembles correspondants et la disposition des piliers de guidage |
| Alignement de la plaque d'éjection | 3 à 8 heures | Ajustement des goupilles de retour et parallélisme des plaques | Spécifier l'épaisseur de la plaque d'éjection et l'ajustement des broches |
| Réglage de la longueur de l'éjecteur | 2 à 6 heures | Variation de longueur de broche et tolérance d'empilement de plaques | Spécifier la tolérance de longueur de broche et la tolérance de meulage |
| Ressort ensaché et précharge | 1 à 4 heures | Profondeur de poche et longueur sans ressort | Spécifier les poches à ressort et la qualité du ressort |
| Bague de positionnement et douille d'injection | 1 à 3 heures | Concentricité et interface machine | Confirmer l'interface de la machine avant de commander |
| Raccords d'eau et d'air | 2 à 5 heures | Ajustement du filetage et emplacement du port | Spécifier la norme de port et le type de raccord |
La répartition temporelle montre que les activités liées à la tolérance ne sont pas anodines. Dans un moule de taille moyenne, ils peuvent représenter de 11 à 32 heures de temps d'assemblage. Si les pièces ne correspondent pas, le temps peut doubler car l'équipe doit démonter, mesurer, commander des remplacements et remonter. La décision d’approvisionnement qui réduit ce délai ne consiste pas simplement à acheter une tolérance plus stricte. Il s'agit d'acheter un ensemble assorti auprès d'un fournisseur qui contrôle la tolérance sur l'ensemble de l'assemblage. Un pilier de guidage qui se situe dans les tolérances mais qui n'est pas adapté à la bague reste un problème. Un ensemble apparié élimine la discordance au niveau de l’interface.
Notre usine àMoldburger Mold Industry Co., Ltd. fournit des ensembles Moldbase et de pièces standard avec des paires de piliers et de bagues de guidage assorties, une épaisseur de plaque d'éjection contrôlée et une tolérance de longueur de broche documentée. Nous fournissons également le plan d'assemblage avec l'ajustement attendu et la tolérance d'ajustement. L’objectif est de réduire le temps d’essais et d’erreurs que l’équipe de montage passerait autrement sur le banc. Lorsque les pièces arrivent appariées, la séquence d’assemblage devient une séquence de vérification plutôt qu’une séquence de correction.
Pour un acheteur, l’étape pratique consiste à inclure les exigences d’ajustement dans le bon de commande. Indiquez l'ajustement du pilier de guidage et de la bague, le parallélisme de la plaque d'éjection, la tolérance de longueur de la broche d'éjection et les dimensions de la poche du ressort. Un fournisseur qui peut confirmer ces exigences par écrit est un fournisseur qui comprend l'assemblage. Un fournisseur qui fournit uniquement les numéros de catalogue est un fournisseur qui laisse le soin à l’équipe d’assemblage.
3. Quelles interfaces de pièces standard créent le risque d'assemblage le plus élevé ?
Toutes les interfaces de pièces standard ne comportent pas le même risque d’assemblage. Certaines interfaces sont indulgentes, d’autres impitoyables. Les interfaces impitoyables sont celles où une petite erreur produit une conséquence importante : l'interface du pilier de guidage et de la bague, l'interface de la plaque d'éjection et de la broche de retour, l'interface de la bague d'injection et de la bague de positionnement, et l'interface de la glissière et de la plaque d'usure. Ces interfaces déterminent l'alignement, l'éjection, l'ajustement de la machine et la fonction d'action latérale. Le tableau ci-dessous présente une matrice de risques pour les principales interfaces dans un assemblage Moldbase et Standard Part.
| Interface | Risque d'assemblage | Conséquence de l'échec | Atténuation |
| Pilier et douille de guidage | Haut | Désalignement des plaques, grippage, dommages causés par la moisissure | Ensemble assorti, ajustement contrôlé, lubrification appropriée |
| Plaque d'éjection et goupille de retour | Haut | Reliure à plaque d'éjection, retour incomplet | Ajustement contrôlé des broches et parallélisme des plaques |
| Douille d'injection et bague de positionnement | Moyen à élevé | Inadéquation de l'interface de la machine, fuite | Confirmer l'interface de la machine avant de commander |
| Glissière et plaque d'usure | Haut | Reliure coulissante, pièce de mauvaise qualité | Épaisseur et précharge contrôlées de la plaque d'usure |
| Goupille d'éjection et insert de cavité | Moyen | Marque de broche, rupture de broche | Tolérance de longueur de broche et ajustement des trous |
| Ressort et poche à ressort | Faible à moyen | Fatigue du ressort, échec de retour | Contrôle de la profondeur des poches et de la qualité du ressort |
L’interface du pilier de guidage et de la bague présente le risque le plus élevé car elle contrôle l’alignement de l’ensemble de la pile de plaques. Si les piliers de guidage ne sont pas parallèles ou si les bagues ne sont pas concentriques, les plaques se coinceront. L'équipe d'assemblage tentera de corriger le problème en alésant les bagues ou en calant les plaques, mais ces corrections pourraient ne pas résoudre la cause profonde. L'atténuation correcte consiste à spécifier un jeu de piliers de guidage et de bagues adaptés et à confirmer la disposition du pilier de guidage par rapport à la pile de plaques. L’interface de la plaque d’éjection et de la broche de retour constitue le deuxième risque le plus élevé car elle contrôle le mouvement de la plaque d’éjection. Une goupille de retour trop serrée coincera la plaque, et une goupille de retour trop lâche permettra à la plaque de s'incliner. L'atténuation consiste à spécifier ensemble l'ajustement des broches et le parallélisme des plaques.
Notre usine de Moldburger Mold Industry Co., Ltd. traite ces interfaces à haut risque comme des caractéristiques contrôlées dans notre fourniture de Moldbase et de pièces standard. Nous fournissons les données d'ajustement, les données de parallélisme et les dessins d'interface avec l'expédition. Nous examinons également l'interface de la machine avec l'acheteur avant le lancement de la commande. L'objectif est de rendre les interfaces à haut risque vérifiables lors de l'assemblage plutôt que détectables lors de l'essai.
Pour un acheteur, la matrice des risques est un outil permettant de prioriser les exigences du bon de commande. Les interfaces à haut risque doivent avoir des exigences explicites d’ajustement et de tolérance dans la commande. Les interfaces à risque moyen doivent disposer de données d’inspection. Les interfaces à faible risque peuvent être couvertes par le système qualité standard du fournisseur. Cette approche à plusieurs niveaux concentre l'effort d'approvisionnement là où il a le plus grand effet sur l'assemblage.
4. Comment les matériaux de base du moule et l'épaisseur des plaques affectent-ils l'alignement et la stabilité ?
Les matériaux de base du moule et l'épaisseur des plaques affectent l'alignement et la stabilité, car ils déterminent le comportement de l'empilement de plaques sous charge et température. Une plaque mince dévie plus qu’une plaque épaisse sous la même force de serrage. Un matériau avec un coefficient de dilatation thermique élevé change davantage de dimension qu'un matériau avec un faible coefficient. Un matériau de faible dureté s’use plus rapidement au niveau de l’interface du pilier de guidage et de la bague. Ces effets s’accumulent dans l’empilement et apparaissent sous forme d’erreur d’alignement au niveau de la cavité. Le tableau ci-dessous compare les matériaux de base de moule courants et leur effet sur l'assemblage.
| Matériel | Épaisseur typique de la plaque | Effet d’alignement et de stabilité | Considération de l'Assemblée |
| Acier pré-trempé P20 | 25 à 80 mm | Bonne stabilité, résistance à l'usure modérée | Choix standard pour les moules généraux |
| Acier pré-trempé 718H | 30 à 100 mm | Meilleure polissabilité et stabilité | Convient aux grands moules |
| Acier au carbone S50C | 20 à 60 mm | Dureté inférieure, usure plus élevée à l'interface de guidage | Utilisation pour les moules à faible volume |
| Alliage d'aluminium | 20 à 50 mm | Dilatation thermique élevée, rigidité moindre | Utilisation pour les prototypes ou les moules de faible volume |
L’épaisseur de la plaque n’est pas seulement une question de résistance. C'est un problème de pile de tolérance. La hauteur totale de la pile détermine la hauteur de fermeture du moule et son ajustement avec la machine. Si la plaque A ou la plaque B est plus épaisse que la plaque standard, la plaque d'éjection et la plaque d'appui doivent être ajustées pour maintenir la hauteur de la pile. Si la plaque d'éjection est plus fine que la plaque standard, la longueur de la broche d'éjection doit être ajustée. Ces ajustements ne sont pas difficiles, mais ils ajoutent du temps d’assemblage et introduisent des risques d’erreur. Une configuration de base de moule qui utilise une épaisseur de plaque standard réduit la charge d'ajustement.
Le choix du matériau affecte également le comportement thermique. Dans un moule fonctionnant à une température élevée, la pile de plaques se dilate. Si les piliers de guidage et les bagues sont fabriqués à partir de matériaux présentant des coefficients de dilatation différents, l'ajustement change avec la température. Un ajustement correct à température ambiante peut devenir trop serré ou trop lâche à température de fonctionnement. L'équipe d'assemblage doit tenir compte de cet effet lors de la sélection du jeu du pilier de guidage et de la bague. Notre équipe d'ingénierie chez Moldburger examine la température de fonctionnement et la combinaison de matériaux lorsque nous fournissons un ensemble Moldbase et pièces standard. Nous vous conseillons sur le jeu du pilier de guidage et le matériau de la plaque qui maintiendra l'alignement à la température de fonctionnement.
Pour un acheteur, les spécifications du matériau et de l’épaisseur doivent être liées aux conditions de fonctionnement du moule. Une base de moule P20 standard convient à de nombreux moules à température ambiante. Un moule à haute température ou un grand moule peut nécessiter un matériau différent et une épaisseur de plaque différente. Le fournisseur doit être en mesure d'expliquer pourquoi la configuration proposée est adaptée à l'application, et pas seulement de proposer un catalogue standard.
5. Comment les acheteurs doivent-ils comparer les fournisseurs de Moldbase et de pièces standard en termes de préparation à l'assemblage ?
Les acheteurs doivent comparer les fournisseurs en termes de préparation à l'assemblage en évaluant la capacité du fournisseur à livrer un ensemble assorti, documenté et prêt à être assemblé plutôt qu'un ensemble de pièces du catalogue. L’évaluation doit couvrir le support technique du fournisseur, le contrôle des tolérances, la documentation et la fiabilité de la livraison. Le tableau ci-dessous fournit un cadre de comparaison des fournisseurs.
| Domaine d'évaluation | Que demander | Forte réponse du fournisseur | Faible réponse du fournisseur |
| Assistance technique | Pouvez-vous revoir la disposition des plaques et le modèle d'éjecteur avant de commander ? | Fournit une révision et un dessin annoté | Ne cite que les numéros de catalogue |
| Contrôle de tolérance | Quelles sont les tolérances du pilier de guidage et de la plaque d'éjection ? | Fournit des données d'ensemble appariées et des limites d'inspection | Fait référence à la tolérance générale du catalogue |
| Documentation | Quels dessins d'assemblage et données d'ajustement sont inclus ? | Fournit un dessin d'assemblage et une table d'ajustement | Fournit uniquement la liste de colisage |
| Confirmation de l'interface | Comment confirmez-vous l’interface de la machine ? | Demande les données du plateau de la machine et confirme | Suppose une interface standard |
| Fiabilité de livraison | Quel est le délai de livraison pour un ensemble complet ? | Fournit un calendrier avec la disponibilité des plaques et des pièces | Cite uniquement le corps de moule, pas les pièces standard |
La réponse la plus forte du fournisseur est celle qui comprend un examen technique avant la commande. Un examen de la disposition des plaques par rapport au modèle d'éjecteur, de l'espacement des piliers de guidage par rapport à la disposition de la cavité et de l'interface de la machine par rapport à la bague de positionnement représente un petit effort qui évite de gros problèmes d'assemblage. Un fournisseur qui propose cet examen est un fournisseur qui comprend le processus d’assemblage. Un fournisseur qui ne cite que des numéros de catalogue est un fournisseur qui vend des pièces, et non des produits prêts à l'assemblage.
Notre usine de Moldburger Mold Industry Co., Ltd. propose cette revue technique dans le cadre de notre fourniture de Moldbase et de pièces standard. Nous examinons le dessin, confirmons l'interface et fournissons le dessin d'assemblage avec les données d'ajustement. Nous confirmons également la disponibilité des pièces standards avec le moule afin que l'ensemble complet arrive ensemble. L’objectif est de donner à l’acheteur un ensemble prêt à assembler, et non un ensemble qui nécessite une deuxième commande pour terminer la construction. Si vous comparez des fournisseurs pour un projet d'assemblage de moules, contactez notre équipe pour discuter de l'état de préparation à l'assemblage de votre configuration Moldbase et Standard Part.
6.Conclusion
Différentes configurations de Moldbase et de pièces standard affectent l'assemblage du moule à travers les décisions d'empilement de plaques, la tolérance aux interfaces des pièces standard, le niveau de risque des interfaces à charge élevée et les choix de matériaux et d'épaisseur qui déterminent l'alignement et la stabilité. Une configuration sélectionnée en pensant à l'assemblage réduit le temps consacré au montage, au calage et aux retouches. Une configuration sélectionnée sans cette considération transfère le risque d’assemblage au constructeur de moules. Pour les équipes d'approvisionnement, l'essentiel est de spécifier la configuration par rapport à la séquence d'assemblage, d'exiger des ensembles correspondants et des données d'ajustement, et de choisir un fournisseur qui examine les interfaces avant le lancement de la commande. Notre usine de Moldburger Mold Industry Co., Ltd. fournit des ensembles Moldbase et de pièces standard avec une analyse technique, des tolérances adaptées et une documentation d'assemblage. Si vous envisagez un projet d'assemblage de moules, contactez notre équipe pour revoir votre configuration avant de passer la commande.
7. Foire aux questions (FAQ)
Question 1 : Comment le choix entre un corps de moule à deux et trois plaques affecte-t-il le temps d'assemblage ?
Réponse : Un corps de moule à trois plaques ajoute une plaque de guidage et une deuxième interface de guidage, ce qui augmente le nombre de plaques à aligner et le nombre de pièces standard à ajuster. Le temps d'assemblage est généralement plus long qu'un corps de moule à deux plaques car la plaque supplémentaire doit être alignée avec les piliers de guidage et le système de retour. Le choix doit être fait avant la commande du corps de moule, en fonction des exigences du système de canaux.
Question 2 : Pourquoi les tolérances des pièces standard sont-elles plus importantes que les tolérances des plaques de base du moule dans certains assemblages ?
Réponse : Les pièces standard forment les interfaces qui contrôlent le mouvement et l’alignement. Un pilier de guidage qui ne correspond pas à la bague, ou une goupille de rappel qui ne s'adapte pas à la plaque d'éjection, provoquera un grippage même si les plaques sont dans les tolérances. Les tolérances des pièces standard sont donc essentielles à l'ajustement de l'assemblage et doivent être spécifiées sous forme d'ensembles appariés plutôt que sous forme d'éléments individuels du catalogue.
Question 3 : Quelle est l'interface la plus à risque dans un assemblage de base de moule et de pièce standard ?
Réponse : L’interface du pilier de guidage et de la bague est l’interface à plus haut risque car elle contrôle l’alignement de l’ensemble de la pile de plaques. Si les piliers ne sont pas parallèles ou si les bagues ne sont pas concentriques, les plaques se coinceront. Le deuxième risque le plus élevé concerne l’interface de la plaque d’éjection et de la broche de retour, qui contrôle le mouvement de la plaque d’éjection. Les deux interfaces doivent avoir des exigences d’ajustement explicites dans le bon de commande.
Question 4 : Comment l'épaisseur de la plaque affecte-t-elle l'assemblage du moule ?
Réponse : L'épaisseur de la plaque affecte la hauteur totale de la pile, la hauteur de fermeture du moule et l'ajustement avec la machine. Si une plaque est plus épaisse ou plus fine que la norme, les plaques adjacentes et la longueur de la broche d'éjection doivent être ajustées pour maintenir la hauteur de la pile et la fonction d'éjection. Une configuration qui utilise une épaisseur de plaque standard réduit la charge d'ajustement lors de l'assemblage.
Question 5 : Quelle documentation un fournisseur doit-il fournir avec un ensemble Moldbase et pièces standard ?
Réponse : Le fournisseur doit fournir le dessin d'assemblage avec la pile de plaques, la disposition des piliers de guidage, le modèle d'éjecteur, l'interface de la machine et les données d'ajustement pour les interfaces à haut risque. La documentation doit également inclure les données d'inspection du jeu de piliers et de bagues de guidage correspondant ainsi que du parallélisme de la plaque d'éjection. Cette documentation permet à l'équipe d'assemblage de vérifier l'ajustement plutôt que de le découvrir lors de l'assemblage.
Contactez Moldburger Mold Industry Co., Ltd. aujourd'huipour discuter de la configuration de votre Moldbase et de vos pièces standard et pour demander un examen de l'état de préparation de l'assemblage avant la prochaine construction de votre moule.