- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quels composants Moldbase et pièces standard sont essentiels pour les moules à injection de précision ?
Le moulage par injection de précision ne dépend pas seulement de la cavité et du noyau. La base du moule fournit le cadre structurel qui maintient le système de moulage ensemble, tandis que les composants standard contrôlent l'alignement, le mouvement, le positionnement et l'éjection des pièces. Si ces éléments sont mal assortis ou fabriqués de manière imprécise, des problèmes tels que des bavures, une usure inégale, des dimensions de pièces incohérentes, une ouverture difficile du moule et une défaillance prématurée de l'outillage peuvent survenir. Choisir le bonBase de moulage et pièce standardcomposants est donc une étape fondamentale dans la construction d’un moule à injection fiable.
Un ensemble de moules bien conçu combine des matériaux de plaque appropriés, un usinage précis, des systèmes de guidage fiables, des composants d'éjecteur correctement sélectionnés et des accessoires compatibles. La configuration requise varie en fonction de la taille du moule, des caractéristiques de la résine, de la disposition des cavités, de la pression d'injection, du volume de production et des spécifications de la machine de moulage par injection.Moldburger Moule Industry Co., Ltd.fournit des bases de moules et des composants de moules de précision pour les applications industrielles, avec des spécifications publiées couvrant l'acier P20, l'acier de qualité 1.2311, les composants de guidage SUJ2 et les broches d'éjection SKD61. Comprendre la fonction et les critères de sélection de chaque composant aide les concepteurs de moules et les équipes d'achat à prendre des décisions plus éclairées.
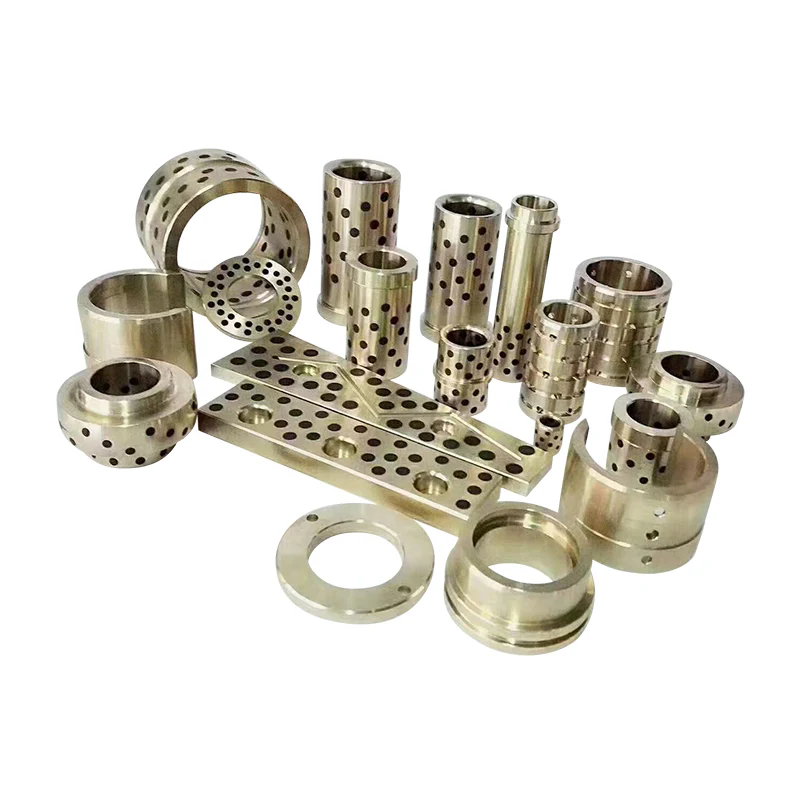
Table des matières
1. Quelles plaques de base de moule sont essentielles pour un moule d’injection stable ?
2. Quels composants standard contrôlent l’alignement, le mouvement et l’éjection ?
3. Comment évaluer les matériaux, les tolérances et la qualité de fabrication ?
5. Questions fréquemment posées
Quelles plaques de base de moule sont essentielles pour un moule d’injection stable ?
Une base de moule est la structure de support qui maintient la cavité, le noyau, le système de guidage, le mécanisme d'éjection et d'autres éléments fonctionnels dans leurs positions prévues. Lors du moulage par injection, l'assemblage est soumis à une force de serrage, à une pression d'injection, à des ouvertures et fermetures répétées et à des changements thermiques. La base doit conserver une stabilité dimensionnelle dans ces conditions de fonctionnement. Même lorsque la cavité et le noyau ont été usinés avec précision, une rigidité insuffisante de la plaque ou un mauvais alignement peuvent affecter la pièce moulée finale.
La disposition des plaques dépend de la conception du moule. Un moule classique à deux plaques comprend généralement une plaque de serrage supérieure, une plaque d'empreinte, une plaque de noyau, une plaque de support, des blocs d'espacement, des plaques d'éjection et une plaque de serrage inférieure. Un outillage plus complexe peut nécessiter des plaques ou des inserts supplémentaires pour accueillir des curseurs, des élévateurs, des canaux chauds ou des dispositifs d'éjection spéciaux. Chaque plaque a un rôle mécanique défini et ses dimensions doivent être déterminées par la disposition du moule plutôt que sélectionnées uniquement en référence à une taille nominale du moule.
Quelles plaques forment l’ensemble structurel principal ?
Les composants suivants sont généralement pris en compte lors de la spécification d'un corps de moule :
- Plaque de serrage supérieure :Relie le côté fixe du moule au plateau fixe de la machine de moulage par injection. Il fournit la surface de montage pour l'ensemble de moule supérieur et accueille la bague d'injection si nécessaire.
- Plaque à cavité :Supporte l'insert de cavité ou contient directement l'usinage de la cavité. Sa planéité, son épaisseur et sa rigidité influencent la cohérence avec laquelle le côté de la cavité est soutenu pendant le serrage.
- Plaque centrale :Contient l'insert de noyau ou les caractéristiques de formation de noyau. Il doit maintenir la relation conçue avec la plaque à cavité tout au long des cycles de production répétés.
- Plaque support :Renforce l'assemblage côté noyau et aide à résister à la flexion sous la pression d'injection. L'épaisseur requise et la disposition des supports dépendent de la zone projetée, de la disposition de la cavité et des charges de moulage attendues.
- Blocs d'espacement :Créez l'espace nécessaire au déplacement de l'ensemble éjecteur. Leurs dimensions déterminent la course d'éjection disponible et doivent laisser un dégagement suffisant pour les pièces mobiles.
- Plaque de retenue d'éjecteur et plaque d'éjecteur :Maintenez et entraînez les broches d'éjection, les manchons et autres éléments d'éjection. Leur mouvement doit rester parallèle et libre de toute interférence.
- Plaque de serrage inférieure :Relie le côté mobile du moule au plateau mobile et fournit l’interface de montage et de support requise.
Ces plaques fonctionnent comme un système mécanique connecté. Par exemple, l’augmentation de l’épaisseur d’une plaque de support peut améliorer la résistance à la déflexion, mais cela affecte également la hauteur globale du moule et l’espace disponible sur la machine. De même, la modification de la hauteur du bloc d'espacement peut influencer la course de l'éjecteur et l'espace disponible pour les composants de retour. Une revue de conception doit donc considérer l’empilement complet des plaques, et non traiter chaque plaque comme un article d’achat indépendant.
Quelles spécifications de matériaux et de dureté sont pertinentes ?
La sélection des matériaux doit refléter les exigences mécaniques imposées à chaque plaque. Les informations publiées sur la base de moule ProSeries de Moldburger Mold Industry Co., Ltd. identifient l'acier pré-trempé P20 et l'acier de qualité 1.2311 comme options de matériaux de base. La dureté indiquée est de 28 à 32 HRC, avec une résistance à la traction de 965 à 1 200 N/mm² et une limite d'élasticité minimale de 800 N/mm². Ces valeurs fournissent une référence pour évaluer la configuration ProSeries indiquée, mais les acheteurs doivent confirmer le certificat de matériau et les spécifications applicables à la commande exacte.
| Composant | Matériel publié | Dureté publiée | État de surface répertorié |
| Plaques de serrage A et B | P20/1.2311 | 28 à 32 HRC | Meulé et poli |
| Plaque support S | Acier au carbone 1045 | 18 à 22 HRC | Sol |
| Boîtier d'éjecteur C et D | P20/1.2311 | 28 à 32 HRC | Sol |
| Piliers et bagues de guidage | Acier à roulement SUJ2 | 58 à 62 HRC | Trempé et rectifié |
| Broches d'éjection | Acier à outils SKD61 / H13 | 48 à 52 HRC | Meulé avec précision |
Pour un moule à usage général, le P20 est fréquemment sélectionné car il offre un équilibre pratique entre usinabilité, polissabilité et performances mécaniques. Les outils soumis à des contraintes plus élevées peuvent nécessiter une nuance d'acier différente ou un dispositif de support plus important. Le choix du matériau doit également tenir compte de la résine de moulage. Les plastiques renforcés de fibres de verre, par exemple, peuvent augmenter l'usure abrasive des surfaces des moules et des composants mobiles. Les environnements de traitement corrosifs ou sensibles à l'humidité peuvent nécessiter des matériaux résistants à la corrosion dans certaines zones.
Comment les dimensions du fond de moule doivent-elles être adaptées à la machine ?
La compatibilité physique est tout aussi importante que la qualité des matériaux. Une base de moule doit s'adapter aux dimensions du plateau de la machine et à l'espacement des barres de liaison, tandis que sa bague de positionnement, ses trous de montage, sa hauteur totale et son interface d'éjecteur doivent correspondre aux spécifications de la machine. Le concepteur de moules doit également prendre en compte la lumière naturelle disponible, la course d'ouverture maximale, l'épaisseur minimale du moule et la capacité de serrage de la machine.
La matrice de tailles publiée par ProSeries fournit cinq configurations de référence. Les figures ci-dessous décrivent les dimensions de plaque répertoriées et la hauteur totale, et non une gamme de tailles universelle pour chaque base de moule personnalisée.
| Taille du socle | Une épaisseur de plaque | Épaisseur de la plaque B | Épaisseur de la plaque S | Hauteur hors tout |
| 1515 | 50 millimètres | 50 millimètres | 25 mm | 146 millimètres |
| 2020 | 60 millimètres | 60 millimètres | 30 millimètres | 181 millimètres |
| 2525 | 70 millimètres | 70 millimètres | 35 mm | 216 millimètres |
| 3030 | 80 millimètres | 80 millimètres | 40 millimètres | 251 millimètres |
| 3535 | 90 millimètres | 90 millimètres | 45 mm | 286 millimètres |
Lors de l'examen d'un devis, notre équipe d'ingénierie doit recevoir le dessin du moule, le modèle de la machine, les informations sur la résine, la disposition des cavités et le volume de production attendu. Ces détails permettent de déterminer si une configuration standard est appropriée ou si l'épaisseur de la plaque, les positions des supports, les dispositions de refroidissement ou les détails de montage doivent être modifiés. Moldburger Mold Industry Co., Ltd. propose des options de base de moule pour les applications de moulage par injection, et les acheteurs doivent confirmer le dessin final et le calendrier des matériaux avant le début de la production.
Quels composants standard contrôlent l’alignement, le mouvement et l’éjection ?
Les composants standards sont souvent plus petits que les plaques de moule principales, mais leur influence sur la répétabilité est considérable. Ils guident le mouvement d'ouverture et de fermeture, maintiennent les moitiés du moule dans la relation prévue, libèrent le produit moulé et protègent les ensembles mobiles contre tout déplacement indésirable. Un moule peut avoir une base rigide et une cavité usinée avec précision tout en produisant des pièces incohérentes si ses composants de guidage ou d'éjection sont mal spécifiés.
La sélection des composants standard doit commencer par les exigences de mouvement et de fonctionnalité du moule. Un simple moule à deux plaques peut utiliser un agencement classique de pilier de guidage et de douille avec des broches d'éjection. Un moule avec des nervures profondes, des caractéristiques cylindriques, des contre-dépouilles ou des surfaces cosmétiques délicates peut nécessiter des manchons d'éjection, des poussoirs, des plaques d'usure ou des éléments de guidage et de verrouillage supplémentaires. Le nombre et la disposition de ces composants doivent être déterminés lors de la conception du moule.
Pourquoi les piliers de guidage et les douilles de guidage sont-ils indispensables ?
Les piliers de guidage et les bagues de guidage contrôlent la position relative des moitiés de moule mobiles et stationnaires pendant l'ouverture et la fermeture. Leur but est de guider l’assemblage dans la bonne position avant que la cavité et le noyau ne se rencontrent. Un guidage précis permet de réduire les contacts inégaux, de protéger les surfaces de joint et de maintenir un alignement reproductible sur de nombreux cycles de moulage.
Un système de guidage typique comprend des piliers durcis installés d'un côté du moule et des bagues correspondantes installées de l'autre. L'ajustement entre les deux composants doit permettre un mouvement fluide tout en limitant les jeux latéraux excessifs. Un jeu trop grand peut permettre des mouvements indésirables et augmenter le risque de désalignement. Un ajustement trop serré peut provoquer des frottements, une génération de chaleur, des rayures ou un grippage, en particulier lorsque la lubrification est inadéquate ou que le moule est exposé à une contamination.
La spécification ProSeries publiée identifie l'acier à roulement SUJ2 pour les piliers et bagues de guidage, avec une dureté de 58 à 62 HRC et une finition trempée et rectifiée. Il s'agit d'une référence significative en matière de matériau et de dureté pour la configuration répertoriée. Cependant, les acheteurs doivent également vérifier le diamètre réel du pilier, la longueur utile, la longueur de la bague, la classe d'ajustement, la rugosité de la surface, la disposition de lubrification et les tolérances dimensionnelles sur le dessin du composant.
Les systèmes de guidage doivent être conçus en fonction de la taille et du poids du moule. Les grands moules peuvent nécessiter des éléments de guidage supplémentaires ou des fonctionnalités d'alignement supplémentaires pour gérer un chargement inégal. Dans les moules à actions latérales, le concepteur doit également s'assurer que les piliers de guidage, les goupilles d'angle, les curseurs et les blocs de verrouillage n'interfèrent pas pendant la séquence d'ouverture. Le système de guidage doit être inspecté pour vérifier son usure et son état de lubrification lors de la maintenance programmée du moule.
Comment les éjecteurs et les manchons affectent-ils le dégagement des pièces ?
Le système d'éjection retire la pièce moulée du noyau après refroidissement et ouverture du moule. Les broches d'éjection sont couramment utilisées pour pousser contre des zones appropriées de la pièce, tandis que les manchons d'éjection sont utiles autour des bossages cylindriques ou des broches centrales lorsqu'une surface de contact environnante est requise. Le choix dépend de la géométrie de la pièce, de l'épaisseur de la paroi, de l'angle de dépouille, du retrait du matériau et de l'emplacement des marques d'éjection acceptables.
Le placement des broches d'éjection est une décision de conception, pas simplement une question de répartition uniforme des broches. La force doit être appliquée sur les zones qui peuvent résister à la charge d'éjection sans laisser de marques visibles, de distorsion ou de blanchiment sous contrainte. Les parois minces et les nervures étroites peuvent nécessiter un agencement d'éjection différent des sections structurelles épaisses. Si la pièce adhère fortement au noyau, le concepteur devra peut-être augmenter la zone d'éjection effective ou réviser la dépouille et la finition de surface plutôt que de s'appuyer sur quelques broches fortement chargées.
Les broches d'éjection doivent être droites, correctement installées et suffisamment soutenues. Une longueur excessive non supportée peut augmenter le risque de flexion. Une hauteur de goupille incorrecte peut créer des marques de témoin ou un dégagement irrégulier, tandis qu'un mauvais alignement peut provoquer le frottement de la goupille contre son trou. Les manchons d'éjection nécessitent une attention similaire à la concentricité et au jeu de fonctionnement car ils fonctionnent autour d'une broche centrale et peuvent être exposés à des charges latérales pendant l'éjection.
Pour la configuration ProSeries publiée, le matériau de l'éjecteur répertorié est de l'acier à outils SKD61 H13, avec une dureté de 48 à 52 HRC et une finition rectifiée avec précision. Cette spécification doit être traitée comme une référence pour la configuration de produit indiquée plutôt que comme une hypothèse selon laquelle chaque broche ou manchon d'éjecteur utilise la même qualité. Les acheteurs doivent confirmer le diamètre, la longueur, le style de tête, la géométrie de la pointe, la dureté et tout revêtement spécial ou traitement de surface requis pour l'application.
Quels autres composants complètent le système de déplacement du moule ?
Plusieurs composants supplémentaires peuvent être nécessaires pour obtenir un fonctionnement fiable du moule. Leur utilisation dépend de l'architecture du moule et du type de produit moulé.
- Broches de retour :Aidez à remettre l’ensemble éjecteur dans sa position d’origine lorsque le moule se ferme. Leur longueur et la disposition des contacts doivent être adaptées à la conception de la plaque d'éjection.
- Ressorts :Fournit une force de retour ou un mouvement contrôlé dans les mécanismes sélectionnés. La sélection du ressort doit tenir compte de la charge de travail, de la plage de compression, de la durée de vie, de la température de fonctionnement et de l'espace d'installation disponible.
- Bague de localisation :Positionne le moule par rapport à la buse de la machine d’injection et à l’ouverture de localisation. Ses dimensions doivent correspondre à l'interface de la machine et à la disposition des carottes du moule.
- Douille de coulée :Fournit le chemin d’entrée du plastique fondu depuis la buse de la machine vers le système de canaux de moulage. Le rayon de la buse, les dimensions de l'orifice et la géométrie du siège doivent être compatibles.
- Plaques d'usure :Protégez les surfaces de contact coulissantes dans les zones telles que les curseurs et autres mécanismes de moule en mouvement. Ils peuvent être remplacés lorsque l’usure atteint un niveau inacceptable, contribuant ainsi à protéger les structures de moules plus coûteuses.
- Accessoires de guidage :Peut inclure des guides, des butées et des composants d'alignement supplémentaires pour des configurations de moules spécifiques. La configuration exacte doit suivre le dessin du moule approuvé.
- Serrures et composants de limite :Contrôlez certaines étapes du mouvement du moule ou fournissez des fonctions de positionnement dans les conceptions qui les nécessitent.
- Joints et bouchons :Prendre en charge les exigences en matière de canal de refroidissement et de circuit de fluide lorsque cela est spécifié par la conception du moule. Leur matériau et leur pression nominale doivent être adaptés aux conditions d'exploitation.
Tous les moules ne nécessitent pas tous les composants de cette liste. Par exemple, un moule de base peut ne pas avoir besoin de poussoirs ou de blocs de verrouillage complexes, tandis qu'un moule avec des contre-dépouilles latérales peut dépendre de curseurs, de goupilles d'angle et de plaques d'usure pour terminer sa séquence de mouvements. La liste des composants doit être générée à partir du dessin d'assemblage du moule et de la nomenclature, chaque pièce étant affectée d'une fonction et d'un numéro de référence clairs.
Moldburger Moule Industry Co., Ltd. répertorie les piliers de guidage et les plaques d'usure, les guides et autres accessoires de moule, ainsi que les broches d'éjection et les manchons d'éjection parmi ses catégories de composants de moule. Lors de l'approvisionnement de ces pièces, nos spécifications d'achat doivent identifier le type de composant, le numéro de dessin, le matériau, la dureté, les dimensions, le traitement de surface et la quantité. Cela réduit l'ambiguïté entre des composants visuellement similaires qui peuvent avoir des exigences fonctionnelles différentes.
Comment évaluer les matériaux, les tolérances et la qualité de fabrication ?
La précision n'est pas établie uniquement par le nom d'un matériau ou par une liste de machines. C'est le résultat d'une relation contrôlée entre les exigences de conception, l'état des matières premières, les processus d'usinage, le traitement thermique, le meulage, l'assemblage et l'inspection. Un composant peut respecter ses dimensions nominales mais néanmoins fonctionner mal si sa planéité, son parallélisme, sa concentricité, sa dureté ou son état de surface ne conviennent pas à l'application. Les acheteurs doivent donc évaluer les exigences de fabrication et d’inspection parallèlement aux spécifications du produit.
Comment les nuances d’acier doivent-elles être adaptées aux fonctions des composants ?
Différents composants du moule subissent différentes formes de contraintes mécaniques et d'usure. Une grande plaque doit fournir un support structurel et conserver sa géométrie. Un pilier de guidage subit un contact glissant répété. Une broche d'éjection est exposée à une force de compression, à une friction et à des mouvements répétés. Choisir un matériau pour chaque composant ignorerait ces différentes conditions de fonctionnement.
Les informations sur les produits publiées par Moldburger Mold Industry Co., Ltd. identifient plusieurs options d'acier pour les applications de base de moule, notamment le P20, le 4140, le H13, l'acier inoxydable et le S7. Les descriptions répertoriées associent le P20 aux applications de moules à usage général et à une bonne usinabilité, le 4140 à la résistance et à la ténacité, le H13 à la résistance à la chaleur, l'acier inoxydable à la résistance à la corrosion et le S7 à la résistance aux chocs. Ce sont des références de sélection, non des garanties interchangeables. La qualité correcte dépend du composant, de la résine, de la température de traitement, de l'usure prévue et des exigences d'entretien.
Par exemple, le P20 peut convenir à de nombreuses plaques à usage général, tandis que le H13 est souvent envisagé lorsque des exigences thermiques plus élevées ou des conditions d'usure spécifiques justifient son utilisation. Une qualité inoxydable peut être pertinente dans les applications où la résistance à la corrosion est importante, mais la qualité exacte et le traitement thermique doivent encore être confirmés. L'acheteur doit également faire la distinction entre le matériau de base de la plaque et les matériaux utilisés pour les inserts, les éléments de guidage, les éjecteurs et les composants d'usure.
Le traitement thermique est une autre considération importante. La dureté affecte la résistance à l'indentation et à l'usure, mais la dureté à elle seule ne décrit pas la ténacité, la stabilité dimensionnelle ou la résistance à la fissuration. Si un composant est durci après un usinage grossier, le plan de fabrication doit tenir compte d'une éventuelle distorsion et de la nécessité d'une rectification de finition. Pour les composants nécessitant un ajustement serré, l’inspection doit avoir lieu après les étapes finales d’usinage et de traitement thermique, et non seulement avant.
Quelles tolérances dimensionnelles méritent la plus grande attention ?
Toutes les dimensions d’un dessin de moule n’ont pas la même importance fonctionnelle. La longueur et la largeur totales d'une plaque peuvent avoir une tolérance relativement large, tandis que les trous de guidage, les éléments de positionnement, les poches d'insertion et les interfaces coulissantes peuvent nécessiter un contrôle beaucoup plus étroit. Un plan d’inspection utile identifie les dimensions essentielles au fonctionnement et définit la manière dont elles seront mesurées.
Les domaines typiques nécessitant une attention particulière comprennent :
- Planéité et parallélisme des plaques :Influencez la façon dont le moule se ferme et la manière dont les charges de serrage sont réparties dans l'assemblage.
- Position du trou de guidage :Détermine la relation entre le système de guidage et les plaques d'empreinte et de noyau.
- Diamètre et rectitude du pilier de guidage :Affecte l'ajustement, la friction et l'alignement reproductible.
- Dimensions de la poche d'insertion :Déterminez si les inserts de cavité et de noyau peuvent être localisés et retenus correctement.
- Position et diamètre du trou d'éjection :Affecte le mouvement de la broche et le risque de frottement ou de grippage.
- État de la surface de joint :Influence la fermeture du moule et le risque de flash causé par un mauvais contact ou des dommages.
- Caractéristiques de montage et de localisation :Doit correspondre à la machine d’injection et à la conception du moule approuvée.
La page de base du moule ProSeries répertorie l'usinage CNC des plaques et des composants et décrit l'approche de fabrication destinée à obtenir un alignement et un ajustement précis. Une page distincte de spécifications de fabrication de moules répertorie une gamme de tailles standard allant de 150 mm sur 150 mm à 600 mm sur 600 mm, une finition de surface standard de Ra 0,4 micromètres et une tolérance de plus ou moins 0,01 mm sur les dimensions critiques. Ces chiffres appartiennent à cette spécification publiée et ne doivent pas être automatiquement appliqués à chaque série de bases de moule ou composant individuel.
Une autre page de base du moule à injection répertorie un ensemble différent de tailles standard, d'informations sur l'état de surface et les séries de modèles. Étant donné que les pages de produits publiées peuvent décrire différentes configurations, les acheteurs doivent demander un dessin et une fiche technique consolidés pour le modèle sélectionné. Le devis final doit indiquer quelle tolérance s'applique à chaque dimension critique, comment la rugosité de la surface est mesurée et si les dossiers d'inspection sont fournis avec la commande.
Quels processus de fabrication et d’inspection prennent en charge la répétabilité ?
La capacité d'usinage n'est pertinente que lorsqu'elle est liée aux dimensions et aux caractéristiques requises par la conception du moule. Le fraisage et le perçage CNC sont utilisés pour produire des profils de plaques, des trous, des poches et des éléments de montage. Le meulage de précision peut améliorer la planéité, le parallélisme et l’état de surface. L'électroérosion à fil peut être utilisée pour des profils ou des éléments difficiles à produire par découpe conventionnelle. Un traitement thermique peut être nécessaire pour atteindre une dureté spécifiée, tandis que l'inspection dimensionnelle vérifie si la pièce finie est conforme au dessin.
Le profil de l'entreprise de Moldburger Mold Industry Co., Ltd. répertorie les machines CNC de Makino, Dawei et FANUC, les machines d'électroérosion de Makino et Sodick, les machines à avance lente du fil, les meuleuses Okamoto, les tours et les équipements de mesure tridimensionnelle Hexagon. Il fait également état d'une équipe de 30 ingénieurs de conception et de plus de 100 personnels professionnels et techniques. Ces ressources publiées indiquent la gamme d'équipements et de personnel décrit par l'entreprise, tandis que le processus utilisé pour une commande individuelle doit être confirmé par rapport à son plan de fabrication réel.
Une machine à mesurer tridimensionnelle peut être utilisée pour inspecter les caractéristiques géométriques et comparer les positions mesurées avec le dessin technique. Pour des dimensions plus simples, des jauges étalonnées, des micromètres, des jauges d'alésage, des jauges de hauteur et des instruments de rugosité de surface peuvent être appropriés. La méthode d'inspection doit être sélectionnée en fonction de la tolérance et de la géométrie vérifiée. Un résultat de mesure n'est significatif que lorsque l'instrument a une résolution appropriée, un état d'étalonnage et une procédure de mesure définie.
La documentation qualité devrait idéalement inclure un certificat de matériau, un rapport de dureté lorsque cela est spécifié, des résultats d'inspection dimensionnelle pour les caractéristiques critiques et des enregistrements de tout processus spécial requis par le dessin. Pour les commandes répétées, la conservation des dessins et des critères d’inspection approuvés permet de maintenir la cohérence entre les lots. Si un composant est destiné à remplacer une pièce existante, l'acheteur doit fournir le dessin original ou un échantillon vérifié et identifier toute modification par rapport à la révision précédente.
Comment les acheteurs peuvent-ils réduire les risques d’approvisionnement et d’assemblage ?
Les équipes d'approvisionnement comparent souvent les composants de moules par prix unitaire et délai de livraison. Ces facteurs sont importants, mais ils doivent être évalués par rapport à la compatibilité, aux exigences d’inspection et au coût de l’interruption de la production. Un composant de guidage peu coûteux qui s'use prématurément peut entraîner des problèmes d'alignement, des travaux de maintenance et des pièces moulées rejetées. Un composant correctement spécifié peut avoir un prix d'achat plus élevé mais offrir une meilleure valeur de cycle de vie s'il réduit les temps d'arrêt et la fréquence de remplacement.
Avant de passer une commande, utilisez les points d’examen technique suivants :
- Confirmez le type de moule, la disposition des plaques et l'interface de la machine.
- Fournir les derniers dessins d'assemblage de moules et de composants approuvés.
- Identifiez les qualités de matériaux, les exigences de dureté et les conditions de traitement thermique.
- Spécifiez les dimensions critiques, les tolérances géométriques et la rugosité de la surface.
- Confirmez si les composants doivent suivre DME, HASCO, FUTABA ou une autre norme désignée.
- Vérifiez l'interchangeabilité avec les pièces de moule existantes et les composants de remplacement prévus.
- Convenez des exigences en matière de documents d’inspection, d’emballage, d’identification et de traçabilité.
- Réviser le calendrier de livraison en ce qui concerne l'usinage, le traitement thermique, le meulage et l'inspection finale.
Les informations de base du moule d'injection publiées par le fournisseur font référence à la compatibilité DME, HASCO et FUTABA. Les acheteurs doivent toujours identifier la série standard spécifique et les dimensions requises. L'expression « norme internationale » n'est pas suffisante en elle-même, car différents systèmes peuvent utiliser des dimensions, des ajustements et des conventions de composants différents. Nos documents techniques d'achat doivent spécifier la norme, le numéro de pièce et la révision chaque fois que l'interchangeabilité est requise.
Pour les projets personnalisés, Moldburger Mold Industry Co., Ltd. peut être évalué sur sa capacité à examiner les dessins, à fabriquer la configuration requise des plaques et des composants et à fournir des informations de qualité pertinentes. Notre coordination en usine doit se concentrer sur la résolution des questions techniques avant la production, en particulier lorsque la commande comprend des dimensions non standard ou des composants de remplacement. Un processus d'approbation clair permet d'éviter des révisions évitables une fois l'usinage commencé.
Conclusion
Un moule à injection de précision repose sur une base de moule stable et un ensemble coordonné de composants standard. Les plaques de serrage, les plaques à cavité et à noyau, les plaques de support, les blocs d'espacement et les boîtiers d'éjecteur constituent la base structurelle. Les piliers de guidage, les bagues, les broches d'éjection, les manchons, les broches de retour, les bagues de positionnement, les bagues d'injection et les composants d'usure permettent un mouvement précis et une libération fiable des pièces. La sélection des matériaux, le contrôle dimensionnel, la compatibilité des machines et les enregistrements d'inspection déterminent si ces composants fonctionnent ensemble comme prévu.
Moldburger Moule Industry Co., Ltd.propose des solutions à base de moules et de composants standard soutenues par des spécifications de matériaux publiées, des ressources d'usinage et des équipements d'inspection. Si vous développez un nouveau moule à injection ou si vous recherchez des composants de remplacement, envoyez à notre équipe vos dessins, vos exigences en matière de matériaux, les détails de la machine et les conditions de production attendues. Demandez un examen technique et un devis pour identifier une configuration adaptée à votre projet d'outillage.
Foire aux questions
Q : Quelle est la différence entre une base de moule et des composants de moule standard ?
R : Une base de moule est l'assemblage structurel de plaques et d'éléments de support qui maintiennent la cavité, le noyau, le système de guidage et le mécanisme d'éjection. Les composants de moule standard sont les pièces fonctionnelles installées à l'intérieur ou autour de cet assemblage, telles que les piliers de guidage, les bagues de guidage, les broches d'éjection, les manchons d'éjection, les broches de retour, les bagues de positionnement et les bagues d'injection. La base du moule fournit un support structurel, tandis que les composants standard contrôlent l'alignement, le mouvement, le positionnement et le démoulage des pièces. Les deux doivent être spécifiés ensemble pour obtenir un fonctionnement fiable du moule.
Q : Quel acier est couramment utilisé pour les bases de moules à injection de précision ?
R : Les aciers pré-durcis P20 et 1.2311 sont couramment utilisés pour les plaques de base de moule à usage général, car ils offrent une combinaison pratique d'usinabilité et de performances mécaniques. D'autres grades peuvent être sélectionnés en fonction de la candidature. Par exemple, 4140 est associé à la résistance et à la ténacité, H13 à la résistance à la chaleur, l'acier inoxydable à la résistance à la corrosion et S7 à la résistance aux chocs. Le choix final doit tenir compte de la structure du moule, de la résine, de la température de fonctionnement, des conditions d'usure, de la dureté requise et de la documentation matérielle du fournisseur.
Q : Pourquoi les piliers et bagues de guidage sont-ils importants pour la précision du moulage par injection ?
R : Les piliers et bagues de guidage contrôlent la position relative des deux moitiés du moule lorsque le moule s'ouvre et se ferme. Des composants correctement adaptés aident la cavité et le noyau à se rencontrer dans la position prévue, réduisant ainsi les mouvements indésirables et protégeant les surfaces de joint. Leur diamètre, leur rectitude, leur ajustement, leur dureté, leur état de surface et leurs exigences en matière de lubrification influencent tous les performances. Un jeu excessif peut contribuer à un mauvais alignement, tandis qu'un ajustement trop serré peut provoquer des frictions, des rayures ou un grippage lors d'opérations répétées.
Q : Comment les éjecteurs doivent-ils être sélectionnés pour un moule d’injection plastique ?
R : Les broches d'éjection doivent être sélectionnées en fonction de la géométrie de la pièce moulée, de l'épaisseur de la paroi, du retrait du matériau, de la dépouille et de la résistance à l'éjection attendue. Leurs positions de contact doivent répartir la force de libération sans provoquer de marques visibles ni de distorsion de la pièce. Le diamètre de la broche, la longueur, le style de tête, la géométrie de la pointe, la dureté et l'ajustement dans la plaque d'éjection doivent être vérifiés par rapport au dessin du moule. Les manchons d'éjection peuvent être plus adaptés autour de bossages cylindriques ou de broches centrales où une surface de contact environnante est nécessaire.
Q : Quelles informations les acheteurs doivent-ils fournir lors de la commande d’une base de moule personnalisée ?
R : Les acheteurs doivent fournir le dernier dessin d'assemblage du moule, les dimensions de la plaque, le modèle de machine, l'espacement des barres de liaison, les détails du plateau, la bague de positionnement et les exigences de montage, l'interface de l'éjecteur, la disposition des cavités, le type de résine et les conditions de production attendues. La commande doit également spécifier les qualités de matériaux, la dureté, les tolérances critiques, l'état de surface, les normes applicables et les documents d'inspection requis. La fourniture de ces informations avant le devis aide le fabricant à évaluer la compatibilité, à identifier les exigences d'usinage spéciales et à réduire le risque de problèmes dimensionnels ou d'assemblage.